
სპილენძის ფირფიტების, სალტეების, ღეროების, ზოლების, მილებისა და დამუშავებული ნაწილების პრაქტიკული წინასწარი გადაზიდვისა და შემომავალი შემოწმების სახელმძღვანელო
გამოცემის თარიღი: 2026 წლის 30 აგვისტო
ავტორი: ჰუ იანვეი, Cymber Metal-ის ტექნიკური ექსპერტი
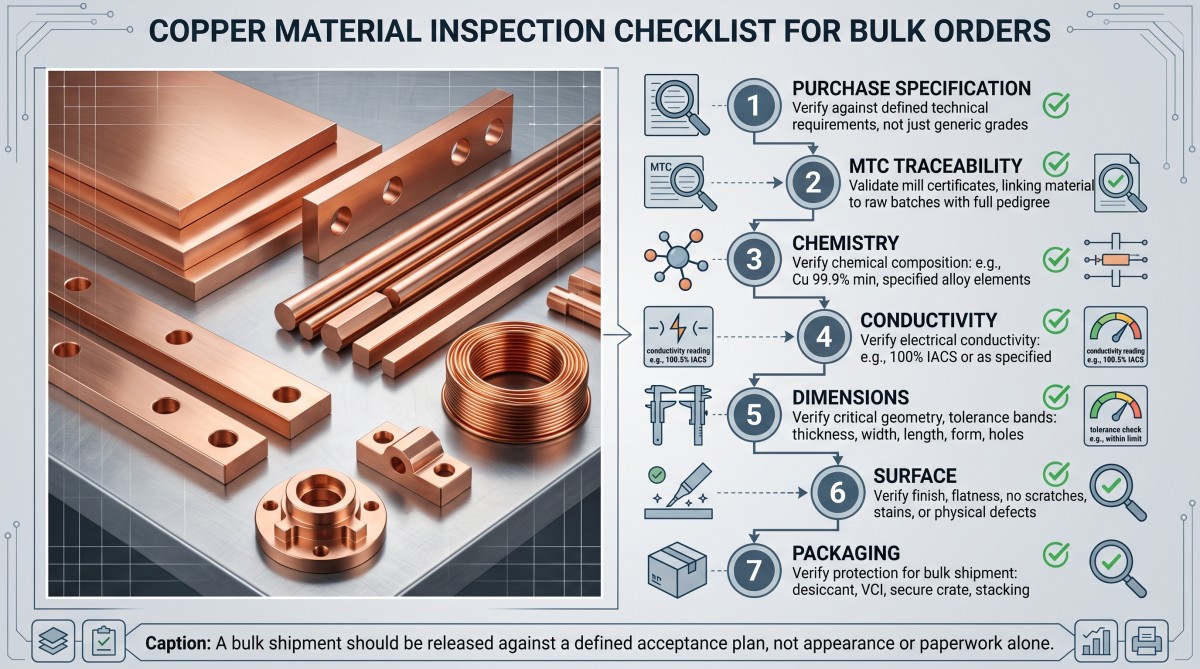
ტვირთი შეიძლება მოვიდეს მბზინავი სპილენძის ზედაპირით და სუფთა მასალის სერტიფიკატით, მაგრამ მაინც შეიცავდეს შეუსაბამო ხასიათს, შერეულ პარტიებს, სუსტ მიკვლევადობას ან ზომებს, რომლებიც არ შეესაბამება აწყობას.
ეს არის უხერხული მომენტისპილენძის მასალის შემოწმებაარც ერთი დოკუმენტი არ ადასტურებს მთლიან შეკვეთას. MTC-მ შეიძლება წარმოადგინოს ქიმიური შემადგენლობა და გამტარობა საწარმოო პარტიისთვის; ეს არ ადასტურებს, რომ ყველა ფირფიტა ბრტყელია, ყველა სალტე ხვრელი ადგილზეა, ყველა ხვეულის კიდე სუფთაა ან ყველა შეფუთვა გადაუვლის ოკეანის ტვირთს.
მყიდველები ზოგჯერ მცირე საფასურის დაზოგვის მიზნით აშორებენ შემოწმების საფეხურს, შემდეგ კი იხდიან დახარისხების, ჩანაცვლებითი წარმოების, საჰაერო ტვირთების გადაზიდვისა და ხაზის შეფერხების ხარჯებს. დანაზოგი აისახება შესყიდვის შეკვეთაში. წარუმატებლობა აისახება დაშვების მთლიან ღირებულებაში.
მასალისა და პროდუქტის ფორმის კონტექსტისთვის, დაიწყეთ Cymber Metal-ის მაგალითით.სუფთა სპილენძის მასალებიდიაპაზონი. შემდეგ კი შეკვეთის სპეციფიკური მიღების გეგმა რეალურად შეასრულებს სამუშაოს.
სწრაფი პასუხი: რა უნდა დაადასტურონ მყიდველებმა გაგზავნამდე?
ნაყარი სპილენძის შეკვეთის გაცემამდე დაადასტურეთ ზუსტი შენადნობი, პროდუქტის ფორმა, ტემპერატურა, მარეგულირებელი სტანდარტი და გამოცემა, ნახაზის გადახედვა, MTC ტიპი, წარმოების პარტიის მიკვლევადობა, ქიმიური შემადგენლობა, გამტარობის ან წინაღობის მოთხოვნა, მექანიკური თვისებები, განზომილებიანი ტოლერანტობები, ზედაპირის კრიტერიუმები, საფარის მოთხოვნები, შერჩევის გეგმა, შეფუთვის მეთოდი და შეუსაბამობის პროცედურა.
თითოეული მახასიათებლისთვის მიუთითეთ ტესტირების მეთოდი, ინსტრუმენტი, ნიმუშის ადგილმდებარეობა, ნიმუშის ზომა, დასაშვები ზღვარი და საჭირო ჩანაწერი.
„სპილენძისთვის“ უნივერსალური გამტარობის ზღვარი არ არსებობს. C10100 ფირფიტა, C10200 სალტარი, C11000 ღერო, C12200 მილი და ნიკელით მოოქროვილი დამუშავებული კონტაქტი შეიძლება სხვადასხვა სტანდარტებს, ტესტებსა და მტკიცებულებებს მოითხოვდეს.
სპილენძის მასალის შემოწმება იწყება შესყიდვის სპეციფიკაციით
ინსპექტირებას არ შეუძლია ორაზროვანი შესყიდვის შეკვეთის გამოსწორება. მას შეუძლია ორაზროვნების გამოვლენა მხოლოდ ლითონის დამზადების შემდეგ.
წარმოების დაწყებამდე განსაზღვრეთ სახელშეკრულებო პრიორიტეტის თანმიმდევრობა. ერთ-ერთი ეფექტური სტრუქტურაა:
ხელმოწერილი შესყიდვის სპეციფიკაცია და დამტკიცებული ნახაზი -> შესყიდვის შეკვეთა -> გამოყენებული პროდუქტის სტანდარტი და გამოცემა -> დამტკიცებული მომწოდებლის დოკუმენტები.
ეს თანმიმდევრობა მაგალითია და არა უნივერსალური სამართლებრივი წესი. მყიდველი და მომწოდებელი უნდა შეთანხმდნენ რეალურ პრიორიტეტზე. წინააღმდეგ შემთხვევაში, ნახაზზე შეიძლება მოითხოვდეს ერთი სისქის ტოლერანტობას, ხოლო დასახელებული პროდუქტის სტანდარტი სხვას იძლევა და ორივე მხარეს შეუძლია ამტკიცოს, რომ მათ შეასრულეს შეკვეთა.
შესყიდვის სპეციფიკაცია უნდა გაიყინოს:
- ზუსტი UNS, EN, JIS, GB ან სხვა შენადნობის აღნიშვნა
- პროდუქტის ფორმა: ფირფიტა, ფურცელი, ზოლი, სალნიკი, ღერო, ზოლი, მავთული, მილი ან დამუშავებული ნაწილი
- მმართველი სტანდარტი და გამოცემა
- ტემპერამენტი ან მატერიალური მდგომარეობა
- ნახაზის ნომერი, რევიზია, ერთეულები და მონაცემთა სისტემა
- მინიმალური გამტარობა ან მაქსიმალური წინაღობა
- მექანიკური თვისებების მოთხოვნები
- განზომილებიანი ტოლერანტობები და ხარისხისთვის კრიტიკული მახასიათებლები
- ზედაპირისა და საფარის მიღების კრიტერიუმები
- საჭირო სერტიფიკატისა და შემოწმების ანგარიშის ტიპი
- წარმოების პარტიის განსაზღვრა და შერჩევის გეგმა
- შეფუთვის, ეტიკეტირებისა და გადაზიდვის-გაშვების მოთხოვნები
ნუ იკითხავთ მხოლოდ „შეგიძლიათ თუ არა ASTM-ის მოთხოვნების დაცვა?“ იკითხეთ, თუ ASTM-ის რომელი სტანდარტი, რომელი გამოცემა, რომელი პროდუქტის ფორმა, რომელი შემადგენლობა და რომელი დამატებითი მოთხოვნები იქნება მითითებული ხელმოწერილ შეკვეთაზე.
სტანდარტის შესაბამისობა სპილენძის პროდუქტის ფორმასთან
მმართველი სტანდარტი უნდა შეესაბამებოდეს როგორც შენადნობს, ასევე წარმოებულ ფორმას. ელექტრო დანიშნულების სპილენძის ღეროების სახაზავი მასალის სტანდარტი ავტომატურად ვერ განსაზღვრავს მზა სალტეების კვალიფიკაციას და ნედლეულის სტანდარტი ვერ დაამტკიცებს CNC ხვრელის პოზიციას.
ASTM B152/B152M, EN 1652 ან JIS H3100 შეიძლება ეხებოდეს კონკრეტული ფურცლის, ზოლის, ფირფიტის ან რულონისებრი პროდუქციისთვის. ელექტრო დანიშნულების ბრტყელი პროდუქტებისთვის შეიძლება საჭირო გახდეს უფრო სპეციფიკური სტანდარტი, როგორიცაა EN 13599.
ASTM B187/B187M შეიძლება ეხებოდეს სპეციფიკურ სალტეებს, ღეროებს, ზოლებსა და ფორმის პროდუქტებს. EN 13601 ვრცელდება სპეციფიკურ ელექტრო დანიშნულების სპილენძის ღეროებზე, ზოლებსა და მავთულებზე. ASTM B49 მოიცავს ელექტრო დანიშნულების სპილენძის ღეროების საექსპლუატაციო მასალას; ეს არ არის უნივერსალური დასრულებული ღეროების სტანდარტი.
ASTM B75/B75M შეიძლება ეხებოდეს ზოგადი უნაკერო სპილენძის მილებს, ASTM B88 - სპეციფიკურ წყლის მილებს და ASTM B280 - სპეციფიკურ კონდიცირების ან მაცივრის მილებს. ეს სტანდარტები ურთიერთშემცვლელი არ არის.
დამუშავებული სპილენძის ნაწილებისთვის საჭიროა ნედლეულის სტანდარტი პლუს დამტკიცებული დასრულებული ნაწილის ნახაზს, GD&T სისტემას და საფარის ან ზედაპირის სპეციფიკაციას. ნედლეულის შესაბამისობა არ ადასტურებს დასრულებული ხვრელის ნიმუშის, ხრახნის, დალუქვის ზედაპირის ან მონაცემთა ურთიერთობის შესაბამისობას.
ეს განსხვავება მნიშვნელოვანია განხილვისასსპილენძის ფირფიტებისა და ფურცლების ვარიანტებისალტეების, ღეროების ან მილების მოთხოვნების საწინააღმდეგოდ. მსგავსი ქიმია არ ქმნის იდენტურ ტოლერანტობებს, ტესტირების ადგილებს ან შემოწმების ჩანაწერებს.
ASTM, EN, JIS და GB აღნიშვნები ასევე არ წარმოადგენს ავტომატურ ეკვივალენტებს. სავაჭრო დასახელების ან სპილენძის ნომინალური პროცენტული მაჩვენებლის შესაბამისობა საკმარისი არ არის. ქიმიური შემადგენლობა, ტემპერატურა, მექანიკური თვისებები, გამტარობა, ზომები და ტესტირების წესები უნდა იყოს შეთანხმებული.
იგივე გაფრთხილება ვრცელდება სპილენძზე, ბრინჯაოზე, CuCrZr-ზე, კუპრონიკელზე და ბერილიუმის სპილენძზე. ნუ დააწესებთ სუფთა სპილენძის შემოწმების პუნქტს ყველა სპილენძის შენადნობზე.
MTC-ის და ფიზიკური პარტიის ერთად გადამოწმება
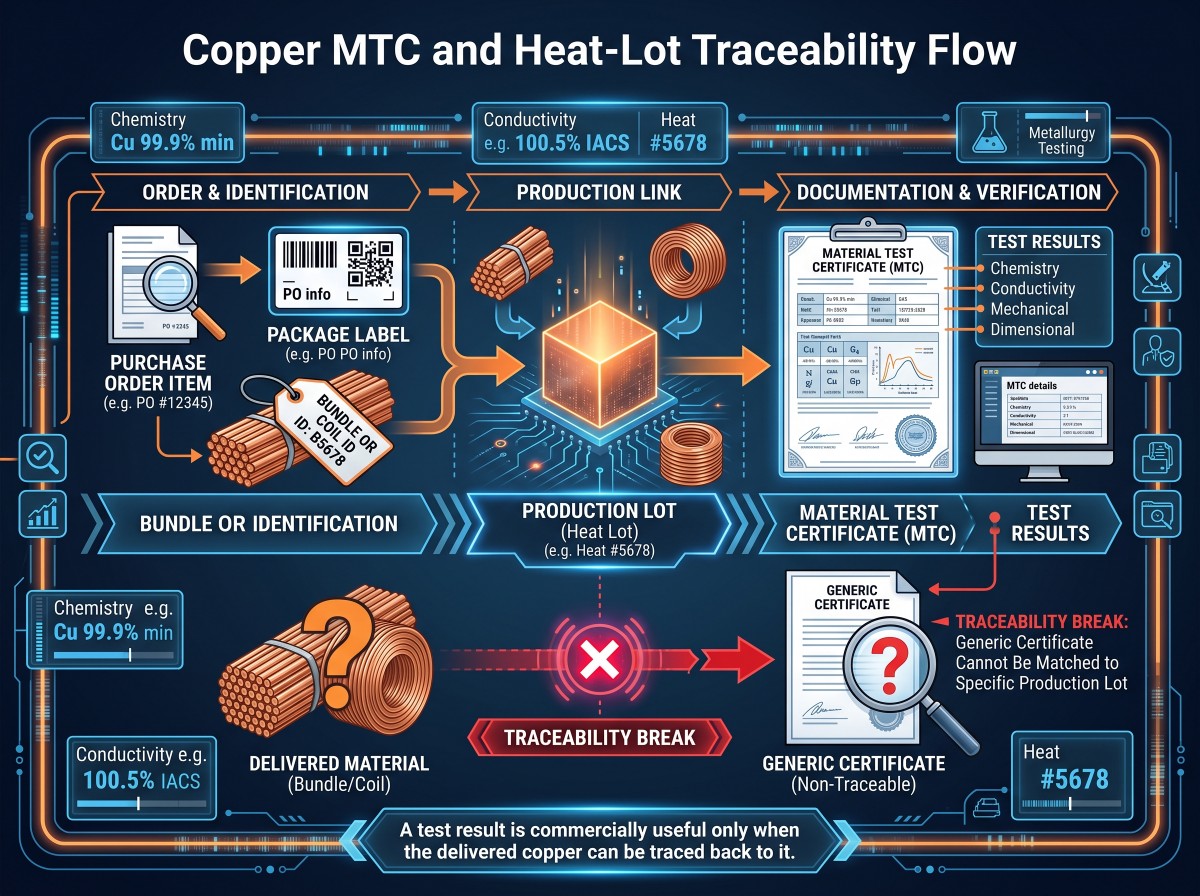
MTC სასარგებლოა მხოლოდ მაშინ, როდესაც მიწოდებული სპილენძის კვალის დადგენა შესაძლებელია ამ დოკუმენტში მოცემულ შედეგებამდე.
შესაბამისი შეკვეთებისთვის, მყიდველები, როგორც წესი, ითხოვენ EN 10204 ტიპის 3.1 შემოწმების სერტიფიკატს. ტიპი 3.1 დამოწმებულია მწარმოებლის უფლებამოსილი შემოწმების წარმომადგენლის მიერ, რომელიც დამოუკიდებელია წარმოების განყოფილებისგან. ეს ავტომატურად არ არის მესამე მხარის სერტიფიკატი.
ტიპი 3.2 მოითხოვს დამატებით დადასტურებას მწარმოებლის უფლებამოსილი წარმომადგენლისა და მყიდველის უფლებამოსილი წარმომადგენლის ან ოფიციალურად დანიშნული ინსპექტორის მიერ, შესაბამის შემთხვევაში.
SGS-ის ან სხვა საინსპექციო კომპანიის მიერ გადაზიდვამდელი ვიზიტი ავტომატურად არ გარდაქმნის 3.1 ტიპის სერტიფიკატს 3.2 ტიპის სერტიფიკატად. „SGS ანგარიში“, „COA“, „შესაბამისობის სერტიფიკატი“ და „MTC“ ურთიერთშემცვლელი დოკუმენტები არ არის.
შეამოწმეთ შემდეგი MTC ველები:
- მწარმოებელი და ფაქტობრივი წარმოების ადგილი
- მყიდველის შეკვეთის შეკვეთა და პუნქტის მითითება
- ზუსტი კლასიფიკაციისა და აღნიშვნის სისტემა
- პროდუქტის ფორმა, ზომები და ტემპერატურა
- მმართველი სტანდარტი და გამოცემა
- სითბოს, ჩამოსხმის, პარტიის, ხვეულის ან წარმოების პარტიის იდენტიფიკატორი
- ფაქტობრივი ქიმიის შედეგები, არა მხოლოდ კოპირებული სპეციფიკაციის ლიმიტები
- საჭირო მექანიკური და ელექტრო შედეგები
- ტესტირების მეთოდები, ერთეულები და საცნობარო ტემპერატურა
- სერტიფიკატით წარმოდგენილი რაოდენობა ან წონა
- ავტორიზებული ხელმოწერა ან ელექტრონული დადასტურება
- შესაბამისობა MTC-ს, შეფუთვის ეტიკეტებსა და მასალის მარკირებას შორის
მიკვლევადობის ჯაჭვი უნდა დარჩეს უწყვეტი:
შეკვეთის გაგზავნის ერთეული -> შეფუთვის ID -> ნაწილის, კოჭის ან შეკვრის ID -> წარმოების პარტია -> MTC ტესტის შედეგები.
Cymber Metal-ის მიმოხილვახარისხის სერთიფიკატები და ინსპექტირების დოკუმენტებიროგორც კომპანიის დონის გამოცდილება. შეკვეთის მიღება კვლავ დამოკიდებულია ფაქტობრივი წარმოების პარტიისთვის მოწოდებულ დოკუმენტებსა და ფიზიკურ მარკირებაზე.
დაადასტურეთ ქიმია და კლასის იდენტურობა
ქიმიური შემოწმება პასუხობს ერთ კითხვას: აკმაყოფილებს თუ არა აღებული მასალა გამოძახებული კლასიფიკაციის ქიმიურ ლიმიტებს?
ის არ ადასტურებს ტემპერატურას, გამტარობას, ზომებს, ზედაპირის მდგომარეობას ან შიდა სიმტკიცეს.
„მაღალი სისუფთავის სპილენძს“ არ აქვს ერთიანი სახელშეკრულებო განმარტება. C10100, C10200, C11000 და C12200 უნდა განიხილებოდეს, როგორც ცალკეული კლასი, წარმოებისა და გამოყენების განსხვავებული ვარაუდებით.
C10100 ჩვეულებრივ ასოცირდება უჟანგბადო ელექტრონულ სპილენძთან. C10200 ჩვეულებრივ მითითებულია, როგორც უჟანგბადო სპილენძი. C11000 არის ელექტროლიტური, მკვრივი სპილენძი. C12200 არის ფოსფორ-დეოქსიდირებული სპილენძი, რომელიც ხშირად ასოცირდება მილებისა და თერმული გამოყენებისთვის.
ეს აღწერილობები არ ცვლის მმართველ სტანდარტს.
განცხადება, როგორიცაასპილენძი >= 99.9%თავისთავად ვერ ახდენს C10100, C10200 ან C11000-ის იდენტიფიცირებას. ის ასევე არაფერს ამბობს ტემპერატურაზე, ელექტრულ მახასიათებლებზე ან პროდუქტის ფორმის ტოლერანტობაზე.
ლაბორატორიული სველი ქიმია, ICP-OES ან სხვა ვალიდირებული მეთოდი შეიძლება გამოყენებულ იქნას, თუ ეს შეესაბამება ანალიტს და საჭირო კონცენტრაციას. ASTM E478 შეიძლება შესაბამისი იყოს სპილენძის შენადნობების ქიმიური ანალიზისთვის, ხოლო ASTM E2575 შეიძლება შესაბამისი იყოს ინერტული აირის შერწყმით ჟანგბადის განსაზღვრისთვის.
ხელის რენტგენის რადიოსიხშირული ტომოგრაფია სასარგებლოა მრავალი მეტალის შენადნობის ელემენტის სკრინინგისთვის. თავისთავად, მას არ შეუძლია დაადასტუროს ჟანგბადის შემცველობა ppm დონეზე უჟანგბადო სპილენძში. ის ასევე სუსტია გარკვეული მსუბუქი ელემენტებისთვის და ჩვენებები შეიძლება დამახინჯდეს მოოქროვილი საფარით, ოქსიდით, ზედაპირის დაბინძურებით ან ნიმუშის ცუდი მომზადებით.
თუ XRF და MTC არ ეთანხმებიან ერთმანეთს, დაზიანებული მასალა კარანტინში მოათავსეთ, შეინარჩუნეთ მისი პარტიის იდენტურობა, დოკუმენტირებული ნიმუშის შენახვა და გამოიყენეთ კვალიფიციური ლაბორატორია შეთანხმებული ანალიტიკური მეთოდით. მაღალი ღირებულების მქონე მასალასთან დაკავშირებული დავა არ მოაგვაროთ ყველაზე ადვილად ხელმისაწვდომ ნაწილზე ერთი ზედაპირული წაკითხვით.
RoHS-ისა და REACH-ის დოკუმენტაცია კვლავ ცალკეა. ისინი არ ადასტურებენ კლასის, გამტარობის, ტემპერატურის, ზომების ან პარტიის შესაბამისობას.
გამტარობის გაზომვა განსაზღვრული მეთოდით
„გამტარობის დონე დადასტურებულია“ არ არის შემოწმების შედეგი. გამოსაყენებელი ანგარიშისთვის საჭიროა დასაშვები ზღვარი, მეთოდი, საცნობარო ტემპერატურა, ტესტირების ადგილმდებარეობა, ინსტრუმენტის იდენტიფიკაცია და ფაქტობრივი გაზომილი მნიშვნელობა.
20°C-ზე, 100% IACS პირობითად შეესაბამება დაახლოებით 58.0 MS/მ-ს ან 1.7241 მიკროომ სმ-ის წინაღობას.
% IACS = გამტარობა MS/m / 58.0 x 100-ში
% IACS = 1.7241 / წინაღობა მიკროომებში სმ x 100
ეს განტოლებები არ ქმნის უნივერსალურ მინიმუმს სპილენძის ყველა პროდუქტისთვის. საჭირო გამტარობა დამოკიდებულია კლასზე, ტემპერატურაზე, ფორმაზე, დამუშავების ისტორიასა და მითითებულ სპეციფიკაციაზე.
100%-იან IACS-თან ახლოს მყოფი მნიშვნელობა ცალსახად არ ადასტურებს C10100, C10200 ან C11000-ს. გამტარობა ერთ-ერთი თვისებაა და არა ხარისხის იდენტიფიკაციის სისტემა.
გამტარი მასალების წინააღმდეგობის ან წინაღობის გაზომვისთვის შეიძლება რელევანტური იყოს ASTM B193 ან IEC 60468 ტიპის მეთოდი. ASTM E1004 ტიპის მორევული დენის ტესტირება შეიძლება შესაფერისი იყოს, როდესაც მასალის გეომეტრია, სისქე, ზედაპირი, კალიბრაცია და აღჭურვილობის დიაპაზონი ამას მხარს უჭერს.
შემოწმების გეგმაში უნდა იყოს განსაზღვრული:
- მინიმალური გამტარობა ან მაქსიმალური წინაღობა
- საცნობარო ტემპერატურა
- ტესტირების მეთოდი და ტემპერატურის კორექცია
- ინსტრუმენტის მოდელი, სერიული ნომერი და კალიბრაციის სტატუსი
- შიშველი, დაფარული, დამუშავებული ან დაფქვილი სატესტო ზედაპირი
- ნიმუშის რაოდენობა და გაზომვის ადგილები
- დამრგვალება და წარმატების/წარუმატებლობის წესი ლიმიტის მახლობლად
საფარმა, სიმრუდემ, უხეშობამ, სისქემ, ტემპერატურამ და კალიბრაციის სტანდარტებმა შეიძლება გავლენა მოახდინოს მორევული დენის შედეგებზე. ერთი ზონდის ჩვენება არ უნდა წარმოადგენდეს მთელ ხვეულს, შეკვრას ან წარმოების პარტიას, თუ შეთანხმებული შერჩევის გეგმა ამას არ ითვალისწინებს.
ჟანგბადის გარეშე ღეროებისა და სალტეების პროექტებისთვის იხილეთ შესაბამისი სახელმძღვანელოჟანგბადისგან თავისუფალი სპილენძის ღეროების შემოწმების სტანდარტები.
გამტარობა არ ცვლის ქიმიას. ქიმია არ ცვლის გამტარობას. მყიდველები პრობლემებში ვარდებიან, როდესაც ორივეს დასამტკიცებლად ერთი მოსახერხებელი ტესტით სარგებლობენ.
ტემპერატურისა და მექანიკური თვისებების შემოწმება
ორი პარტია შეიძლება აკმაყოფილებდეს ერთსა და იმავე ქიმიურ შემადგენლობას და განსხვავებულად მოიქცეს მოხრის, შტამპვის, დამუშავების ან აწყობის დროს, რადგან მათი ტემპერატურა და დამუშავების ისტორია განსხვავებულია.
საჭიროების შემთხვევაში, შემოწმების გეგმა შეიძლება მოიცავდეს დაჭიმვის სიმტკიცეს, დენადობის ზღვარს და წაგრძელებას ASTM E8/E8M-ის ან გამოყენებული პროდუქტის სტანდარტის მიხედვით; როკველის სიმტკიცეს ASTM E18-ის მიხედვით; მიკროინტენცირების სიმტკიცეს ASTM E384-ის მიხედვით; მოხრის ტესტირებას; მარცვლის ზომის შეფასებას; ან სხვა მდგომარეობის სპეციფიკურ შემოწმებას.
განსაზღვრეთ ნიმუშის ორიენტაცია, შერჩევის პოზიცია, სისქე, საზომი ლიანდაგის სიგრძე, მასალის მდგომარეობა, შედეგის ზღვრები და ხელახალი ტესტირების წესები.
არ გადააქციოთ სიმტკიცე დაჭიმვის სიმტკიცედ, თუ კონტრაქტი აშკარად არ იძლევა ამ ურთიერთკავშირის საშუალებას არჩეული კლასისა და ტემპერატურისთვის. გადაყვანის დიაგრამა არ ცვლის მითითებული ტესტის მნიშვნელობას.
სწორედ აქ ხდება დაბალი ფასის ჩანაცვლება ძვირი. მყიდველი ამტკიცებს ქიმიურ პროცესს, გამოტოვებს ტემპერატურის შემოწმებას და პრობლემას მხოლოდ მაშინ აღმოაჩენს, როდესაც ფორმირების დროს სალტეები იბზარება ან ზოლები ვერ ინარჩუნებს საჭირო ზამბარის რეაქციას. შენადნობის სახელწოდება არ შეცვლილა. შესყიდვის განმარტებამ შეცვალა.
შეამოწმეთ ზომები პროდუქტის ფორმის მიხედვით
განზომილებიანი შემოწმება უნდა მოჰყვეს პროდუქტის დამუშავებისა და აწყობის წესს.
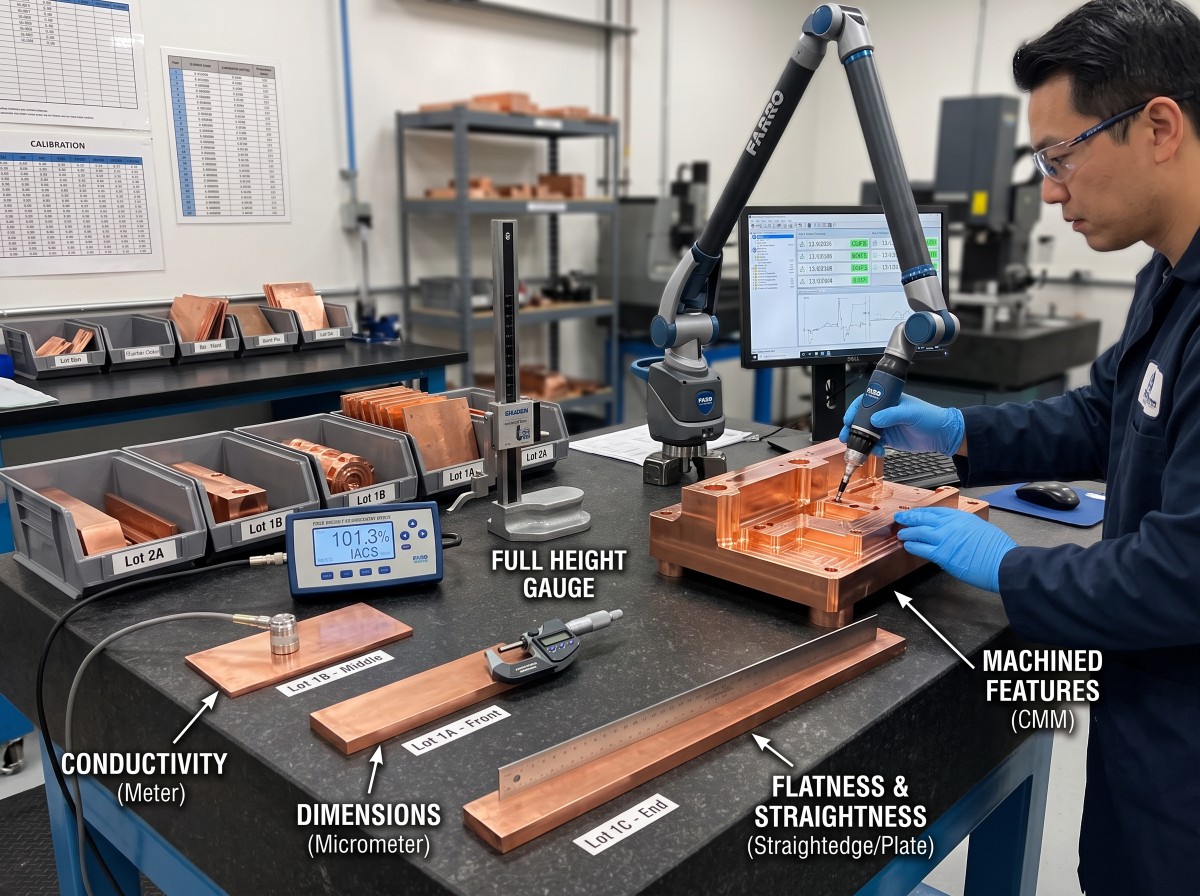
ფირფიტისა და ფურცლის შემთხვევაში, შეამოწმეთ სისქე წარმომადგენლობით ადგილებში, სიგანე, სიგრძე, სიბრტყე, კიდის მდგომარეობა და კვადრატულობა, სადაც ეს შესაძლებელია. ერთი კუთხის გაზომვით არ არის შესაძლებელი ფირფიტის სრული სიზუსტის დადასტურება.
ზოლისა და ხვეულის შემთხვევაში, შეამოწმეთ სისქე როგორც სიგანეზე, ასევე ხვეულის გავლით, სიგანე, დახრილობა, კიდის ბურუსით მოცული, ხვეულის საიდენტიფიკაციო/საშუალო დიამეტრი და ხვეულის მიმართულება. შესაძლოა, მნიშვნელობა ჰქონდეს თავის, შუა და კუდის მდებარეობას.
სალტეს, ღეროსა და ზოლის შემთხვევაში, შეამოწმეთ განივი კვეთი, სიგანე და სისქე ან დიამეტრი, სისწორე, დახვევა, ჭრის სიგრძე, ბოლო კვადრატი და კიდის რადიუსი. მოკლე კუპონი ვერ ადასტურებს სრული სიგრძის აწყობის მოთხოვნას.
მილის შემთხვევაში, შეამოწმეთ გარე დიამეტრი, კედლის სისქე, დიამეტრი (სადაც მითითებულია), ოვალურობა, სისწორე, სიგრძე და ბოლოების მდგომარეობა. მხოლოდ გარე დიამეტრით ვერ დასტურდება კედლის მინიმალური სისქე.
დამუშავებული ნაწილებისთვის გამოიყენეთ დამტკიცებული მონაცემთა სისტემა ზომის, პოზიციის, პროფილის, ნახვრეტების ნიმუშის, ხრახნების, ჩამოხრახნებისა და საბოლოო მდგომარეობის ზომების შესამოწმებლად. ნედლეულის MTC-ს არ შეუძლია CNC გეომეტრიის დამტკიცება.
მიუთითეთ გაზომვის პირობა. სიბრტყე დამოკიდებულია საყრდენსა და შეკავებაზე. სისწორე დამოკიდებულია ლიანდაგის სიგრძეზე და თავისუფალი მდგომარეობის საყრდენზე. მოოქროვილი სალტე შეიძლება დასჭირდეს მისი კრიტიკული ზომის შემოწმება დაფარვის შემდეგ.
დიდი რაოდენობითC11000 სპილენძის ღეროს ვარიანტები, დიამეტრი, სისწორე, ჭრის სიგრძე, ზედაპირი და პარტიის ჩანაწერები კვლავ მოითხოვს შეკვეთისთვის სპეციფიკურ დაშვების ლიმიტებს.
შეადარეთ ნაწილების რაოდენობა, წმინდა წონა, მთლიანი წონა და ინვოისის საფუძველი. თუ გამოიყენება თეორიული წონა, შეთანხმდით ნომინალურ ზომებსა და სიმკვრივეზე. თუ გამოიყენება ფაქტობრივი წონა, განსაზღვრეთ სასწორის კალიბრაცია და დამრგვალება.
ზედაპირის მოთხოვნები გაზომვად კრიტერიუმებად გადააქციეთ
„კარგი ზედაპირი“, „დამუშავებული ზედაპირი“ და „ნაკაწრების გარეშე“ დავებს იწვევს. ისინი ინსპექტორს არ ეუბნებიან, რა უნდა უარყოს.
პროდუქტისა და გამოყენების მიხედვით, განსაზღვრეთ გაზომვადი ზღვრები ნაკაწრების, ჩაღრმავებების, ორმოების, ოქსიდის, წყლის ლაქების, ფერის შეცვლის, გორგოლაჭებიანი კვალის, შტამპის ხაზების, ნაკეცების, ლამინირების ნიშნების, კიდის ბურუსების, კიდის ბზარების, ნაპრალების, ზეთის, თითის ანაბეჭდების, ჩანერგილი დაბინძურების და შეუთავსებელი დამცავი ნარჩენებისთვის.
მნიშვნელოვანი ზედაპირების კლასიფიკაცია. სალტეს შეხების ზედაპირი, შედუღების ზედაპირი, დალუქვის ზედაპირი და დაფარული უკანა ზედაპირი არ საჭიროებს ერთნაირ კოსმეტიკურ მიღების წესს.
როდესაც გარეგნობას მნიშვნელობა აქვს, მიუთითეთ შემოწმების განათება, ხედვის მანძილი, მნიშვნელოვანი ზონები და დამტკიცებული ზღვრული ნიმუში. ფუნქციური დეფექტების შემთხვევაში, შეძლებისდაგვარად, უნდა იქნას გამოყენებული რიცხვითი ზღვრები ან კონტროლირებადი პროცედურა.
ოკეანის გადაზიდვის დროს სპილენძს დამცავი დროებითი ზეთი შეიძლება ხელს უშლიდეს შემდგომ მოპირკეთებას, შედუღებას, შედუღებას ან ელექტრულ კონტაქტს. ზედაპირის შემოწმებამ უნდა გაითვალისწინოს შემდეგი პროცესი და არა მხოლოდ ის, თუ როგორ გამოიყურება მასალა ყუთის შიგნით.
მიუთითეთ NDT და სპეციალური ტესტები მხოლოდ მაშინ, როდესაც რისკი ამართლებს მათ
არადესტრუქციული ტესტირება და დესტრუქციული სპეციალური ტესტები ავტომატურად არ არის საჭირო სპილენძის ყველა შეკვეთისთვის.
ASTM E243-ის შესაბამისად, სპილენძის ან სპილენძის შენადნობის მილებისთვის შესაძლოა რელევანტური იყოს მოციმციმე დენის გამოკვლევა. ASTM E1417/E1417M-ის შესაბამისად, სითხის შეღწევადობის ტესტირებამ შესაძლოა გამოავლინოს ზედაპირის მსხვრევის წყვეტები შესაბამის დასრულებულ ნაწილებზე. ულტრაბგერითი ტესტირება შეიძლება განისაზღვროს მძიმე ფირფიტების, ზოლების, ჭედვის ან შეკრული პროდუქტებისთვის პროდუქტის სპეციფიკური პროცედურის შესაბამისად.
სპეციფიკური მილების ან შეკრებებისთვის შესაძლოა საჭირო გახდეს ჰიდროსტატიკური ან პნევმატური გაჟონვის ტესტირება. ASTM B577 მეთოდები შეიძლება შესაბამისი იყოს სპილენძის ოქსიდის ან წყალბადის მსხვრევადობასთან დაკავშირებული ტესტირებისთვის გარკვეული უჟანგბადო ან დეოქსიდირებული სპილენძის მოთხოვნების შესაბამისად. ამ მეთოდებმა და ტრადიციულმა მეტალოგრაფიულმა კვეთამ შეიძლება შთანთქას ან დააზიანოს ნიმუში და უნდა განიხილებოდეს, როგორც დესტრუქციული სპეციალური ტესტები.
მაგნიტური ნაწილაკების შემოწმება არ არის შესაფერისი ჩვეულებრივი არაფერომაგნიტური სპილენძის პროდუქტებისთვის.
„100%-ით NDT-ის ტესტი წარმატებით დასრულდა“ აზრს კარგავს, თუ ანგარიშში არ არის მითითებული მეთოდი, წერილობითი პროცედურა, შემოწმების დაფარვა, კალიბრაციის საფუძველი, ოპერატორის კვალიფიკაცია და მიღების კრიტერიუმები.
ცალკეული პროცესის სახით მოპირკეთების შემოწმება
სპილენძის სუბსტრატის გავლილი ზედაპირი არ იძლევა მოოქროვილი კომპონენტის გავლილი ზედაპირის გარანტიას. კალა, ნიკელი და ვერცხლი სხვა მასალას, სხვა პროცესს და სხვა სახის უკმარისობის რეჟიმს აერთიანებს.
ASTM B545 შეიძლება გამოყენებულ იქნას ელექტროდ დალექილი კალის, ASTM B689 - საინჟინრო ნიკელის საფარებისთვის და ASTM B700 - ელექტროდ დალექილი ვერცხლისთვის. ASTM B568 შეიძლება გამოყენებულ იქნას XRF საფარის სისქის გაზომვისთვის, ხოლო ASTM B504 შეიძლება გამოყენებულ იქნას კულომეტრიული სისქის გაზომვისთვის.
ნახაზსა და შესყიდვის ხელშეკრულებაში უნდა განისაზღვროს საფარის მასალა, დაფენის პროცესი, მინიმალური ადგილობრივი ან საშუალო სისქე, გაზომვის ადგილები, ადჰეზიის მეთოდი, ფორიანობის ან უწყვეტობის მოთხოვნა, გარეგნობის ლიმიტები, კიდეებისა და ხვრელების დაფარვა, კონტაქტის არეალის შენიღბვა, შედუღების უნარი და განზომილებიანი ლიმიტების გამოყენების წესი საფარის დაწყებამდე თუ მის შემდეგ.
უმარტივეს ბრტყელ ზედაპირზე ერთი რენტგენის დიაგრამის ჩვენება არ ადასტურებს მთელ სალტეზე ერთგვაროვან დაფარვას. შედეგის შეცვლა შესაძლებელია გამრუდებით, სუბსტრატის შემადგენლობით, საცნობარო სტანდარტებით, მრავალშრიანი საფარით და კიდეებიდან დაშორებით.
Cymber Metal-ისაღჭურვილობა და შემოწმების შესაძლებლობაგვერდი იძლევა დამუშავებისა და შემოწმების განხილვების ფონურ ინფორმაციას. ფაქტობრივი შეკვეთისთვის კვლავ საჭიროა დასახელებული მეთოდები, დაკალიბრებული აღჭურვილობა და პარტიის სპეციფიკური ანგარიშები.
შეადგინეთ დასაცავი შერჩევის გეგმა
„10%-ის შემოწმება“ არ არის შერჩევის გეგმა. ათი პროცენტი რისი: ნაწილების, ხვეულების, შეკვრების, სითბოს, შეფუთვების თუ გაზომვების?
თითოეული მახასიათებლისთვის განსაზღვრეთ:
მოთხოვნა | მეთოდი | ინსტრუმენტი | პარტიის განმარტება | ნიმუშის ზომა | შემთხვევითი შერჩევის მეთოდი | ტესტის ადგილმდებარეობა | მიღების კრიტერიუმი | ჩანაწერი | მოწმის წერტილი.
ISO 2859-1 შეიძლება მხარს უჭერდეს ატრიბუტების შერჩევას. ISO 3951 სერიის შესაბამისი ნაწილი, როგორიცაა ISO 3951-1 შესაბამის შემთხვევაში, შეიძლება მხარს უჭერდეს ცვლადების შერჩევას. მხარეები უნდა შეთანხმდნენ ზუსტ ნაწილზე და გამოცემაზე, პარტიის ზომაზე, შემოწმების დონეზე, AQL-ზე, გადართვის წესებსა და დეფექტების კლასიფიკაციაზე.
AQL 1.0 არ იძლევა გარანტიას, რომ პარტიის მხოლოდ 1% არის დეფექტური. AQL არის შერჩევის გეგმის პარამეტრი, რომელიც გამოიყენება შერჩეული სქემის დანარჩენ ნაწილთან ერთად.
გადაამოწმეთ თითოეული შეფუთვის იდენტურობა, რაოდენობა, ეტიკეტები და ტრანზიტის დროს დაზიანების ხილული ხარისხი. გამოიყენეთ 100%-იანი შემოწმება შესაბამისობისთვის ან უსაფრთხოებისთვის კრიტიკული მახასიათებლებისთვის, როდესაც შედეგები ამას ამართლებს. შეარჩიეთ დესტრუქციული ქიმიური და მექანიკური ნიმუშები სპეციფიკაციაში განსაზღვრული წარმოების პარტიის მიხედვით.
ნიმუშები უნდა გადანაწილდეს ხვეულებში, შეკვრებში, შეფუთვებსა და წარმოების თანმიმდევრობაში. არ მისცეთ მომწოდებელს უფლება, შეარჩიოს მხოლოდ სუფთა, ადვილად მისაწვდომი ზედა ნაწილები.
შემოწმების გეგმაში უნდა იყოს მითითებული, იწვევს თუ არა წარუმატებლობა უარყოფას, ნებადართულია თუ არა ხელახალი აღება, თუ 100%-ით დახარისხება. ოქროს ნიმუში ან პირველი ნივთის წარმატებით დამტკიცება არ გამორიცხავს დიდი პარტიის მოთხოვნებს.
წარმოებამდე მესამე მხარის ინსპექტირების განსაზღვრა
ინსპექტირების ორგანო და მისი მოქმედების სფერო უნდა დაინიშნოს წარმოებამდე და არა საქონლის შეფუთვის შემდეგ.
კომერციულად მიზანშეწონილია შესაბამისი სფეროსთვის ISO/IEC 17020-ის მიხედვით აკრედიტებული ინსპექტირების ორგანოს შერჩევა და საჭირო ტესტირების მეთოდისთვის ISO/IEC 17025-ის მიხედვით აკრედიტებული ლაბორატორიის შერჩევა.
სასარგებლო შემოწმების პუნქტებია დოკუმენტების განხილვა, მასალის იდენტურობის დადასტურება, შემთხვევითი ნიმუშების შერჩევა, დესტრუქციული ტესტების დაკვირვება, განზომილებებისა და ზედაპირის შემოწმება, რაოდენობის დადასტურება, შეფუთვის შემოწმება, კალიბრაციის ჩანაწერების განხილვა და შეუსაბამობების დახურვა.
ანგარიშში უნდა განვასხვავოთ ის, რაც ინსპექტორმა დააკვირდა, აიღო ნიმუშები და გადახედა დოკუმენტებს.
მესამე მხარის მიერ შემოწმება არ ადასტურებს ყველა შეუმოწმებელი ნაწილის შესაბამისობას. ის არ გადასცემს პასუხისმგებლობას მომწოდებელს და ვერ გადაარჩენს მიღების კრიტერიუმებს, რომლებიც არასდროს ყოფილა დაწერილი.
შეამოწმეთ შეფუთვა, ეტიკეტები და გადაზიდვის მდგომარეობა
სპილენძს შეუძლია ქარხნული შემოწმება გაიაროს და მაინც გაფუჭდეს. მკვრივი კონები იცვლებოდეს. შიშველი ზედაპირები ხახუნს. თხელი ფურცელი დიდხანს არ ჩერდება. კონდენსაცია აზიანებს გაპრიალებულ მასალას. მოოქროვილი საკონტაქტო ზედაპირები დაზიანებულია ყუთის დასამაგრებელი შესაკრავით.
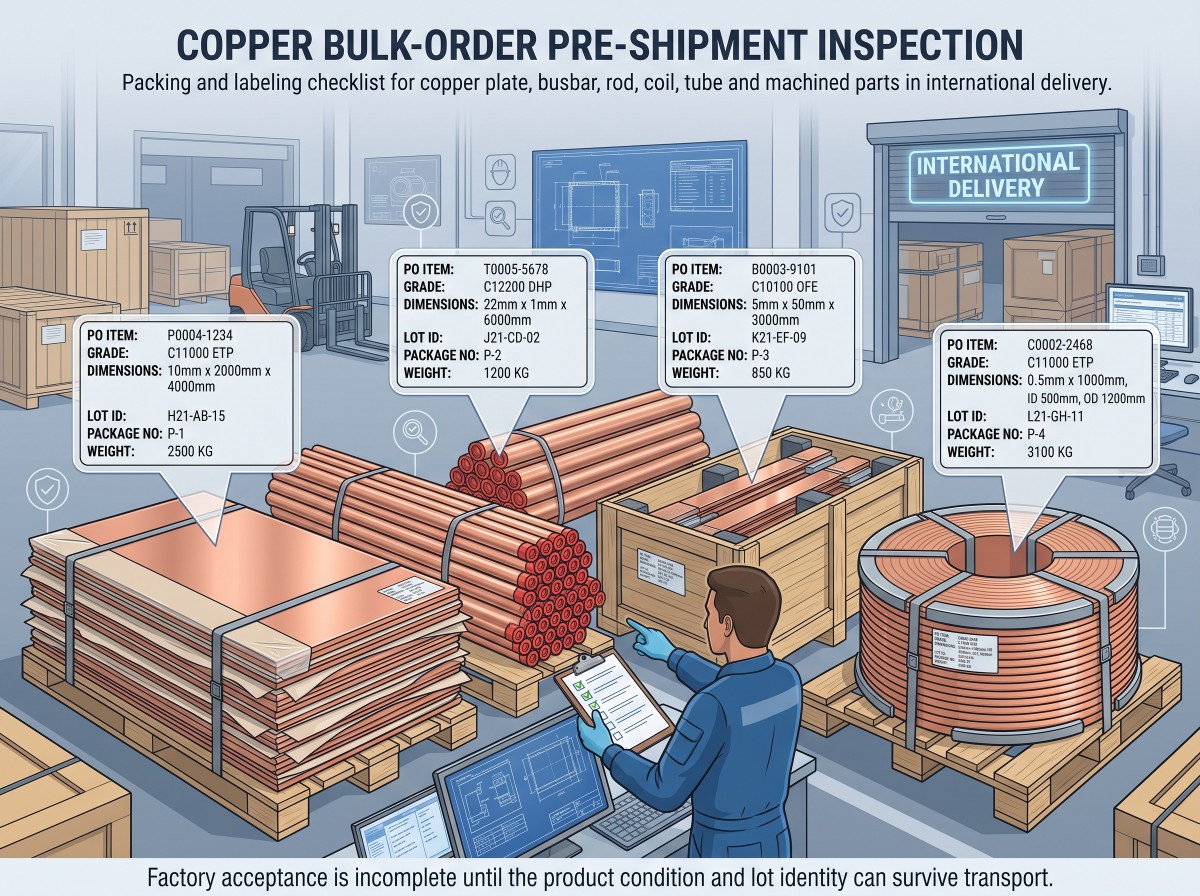
ფირფიტასა და ფურცელს შეიძლება დასჭირდეს მყარი ბაზა, ტენიანობის ბარიერი, გადაკვეთის ზოლები და კიდეების დაცვა. ხვეულებს სჭირდებათ შეთანხმებული თვალის ორიენტაცია, შემოხვევის შეკავება, მოცურების საყრდენი და ტელესკოპური გადახრისგან დაცვა. ღეროს, ზოლს და სალტეს სჭირდებათ გამოყოფა ხახუნისგან და ბოლოების, ნახვრეტებისა და მოპირკეთებული ზედაპირების დაცვა. მილს შეიძლება დასჭირდეს დახურული ბოლოები და განაწილებული შეკვრის საყრდენი. დამუშავებულ ნაწილებს შეიძლება დასჭირდეთ ინდივიდუალური უჯრები ან გამყოფები.
შესაფუთი მასალები უნდა იყოს მშრალი, სუფთა და თავსებადი შემდგომი ელექტრო კონტაქტისთვის, მოოქროვილი მასალისგან, შედუღებისგან, შედუღებისა და გაწმენდისთვის.
თითოეულ შეფუთვის ეტიკეტზე უნდა იყოს მითითებული შესყიდვის ობიექტი, კლასი, სტანდარტი, ხასიათი, ზომები, რაოდენობა, წმინდა და მთლიანი წონა, წარმოების პარტიის იდენტიფიკატორი, შეფუთვის ნომერი და წარმოშობის ქვეყნის შესახებ ინფორმაცია, სადაც ეს ხელშეკრულებით არის გათვალისწინებული.
ISPM 15 პირობითად ვრცელდება რეგულირებად მყარი ხის შეფუთვასა და დნეჟზე დანიშნულების ადგილის მოთხოვნების შესაბამისად. ფუმიგაცია უნივერსალურად სავალდებულო არ არის.
გაშვებამდე შეადარეთ ფიზიკური პაკეტის იდენტიფიკატორები შეფუთვის სიას და MTC მიკვლევადობის რუკას.
გამოშვებამდე შეუსაბამო მასალის კონტროლი
წარუმატებელი შედეგისთვის საჭიროა სამუშაო პროცესი და არა არგუმენტი შეტყობინებების აპლიკაციაში.
კარანტინი -> პირადობისა და მტკიცებულებების შენარჩუნება -> NCR-ის გაცემა -> დაზარალებული მასშტაბის და ძირეული მიზეზის დადგენა -> წერილობითი თანხმობით უარყოფა, დახარისხება, გადამუშავება, ჩანაცვლება ან მიღება -> ჩანაწერების განახლება.
კონტრაქტში უნდა განისაზღვროს დოკუმენტების წარდგენის ბოლო ვადა, მოწმეებისა და შეკავების პუნქტები, ხელახალი ტესტირების წესები, ხელახალი ნიმუშების აღების წესები, დახარისხების პასუხისმგებლობა, ხელახალი სამუშაოების დამტკიცება, ჩანაცვლების პროცედურა, განმეორებითი შემოწმების ღირებულება, შემომავალი შემოწმების უფლებები და პრეტენზიის წარდგენის პერიოდი.
არასოდეს მისცეთ წარმოების აუცილებლობას უფლება, საინჟინრო გადახრა ჩუმ ტვირთად აქციოს. წერილობითი თანხმობა უნდა მიუთითებდეს ზუსტ პარტიას, გაზომვის შედეგს, დაზარალებულ რაოდენობას, ფუნქციურ რისკს და დამტკიცების უფლებამოსილებას.
დიდი შეკვეთის შემოწმების საკონტროლო სია
გადაზიდვის დამტკიცებამდე დაადასტურეთ ეს 20 კონტროლი:
- შეკვეთის გაფორმება და დამტკიცებული ნახაზის გადახედვა
- სპილენძის ზუსტი კლასისა და აღნიშვნის სისტემა
- პროდუქტის სტანდარტი და გამოცემა
- პროდუქტის ფორმა და ხასიათი
- სითბოს, ჩამოსხმის, პარტიის, ხვეულის ან პარტიის განმარტება
- ქიმიური ლიმიტები და ტესტირების მეთოდი
- ჟანგბადთან დაკავშირებული ტესტი, სადაც ეს შესაძლებელია
- გამტარობის ან წინაღობის მოთხოვნა
- მექანიკური თვისებების მოთხოვნები
- განზომილებიანი CTQ-ები და გაზომვის მეთოდი
- ზედაპირის ზონები და დეფექტების ლიმიტები
- საჭიროების შემთხვევაში, NDT ან სპეციალური ტესტის პროცედურა
- მოპირკეთების მასალა, სისქე და გაზომვის ადგილები
- შერჩევის გეგმა და წარუმატებლობის შემთხვევაში რეაგირება
- მესამე მხარის შემოწმების ფარგლები
- ნაჭრების რაოდენობა და ფაქტობრივი ან თეორიული წონის საფუძველი
- პროდუქტის სპეციფიკური შეფუთვის დაცვა
- პაკეტიდან MTC ეტიკეტამდე მიკვლევადობა
- NCR, ხელახალი ტესტირებისა და კონცესიის პროცესი
- საბოლოო დოკუმენტი და გადაზიდვის გაშვების დამტკიცება
ჩემი გამოცდილებით, RFQ-ების განხილვისას, მყიდველები ხშირად დეტალურად განსაზღვრავენ სპილენძის ხარისხს და შემოწმებას ერთ წინადადებამდე ამცირებენ: „საჭიროა MTC“.
ესე იგი, უკუღმა.
MTC უნდა იყოს ერთი კონტროლირებადი ჩანაწერი მიღების გეგმის შიგნით და არა თავად მიღების გეგმა.
კოორდინირებული მოწოდების, დამუშავებისა და ექსპორტის შესახებ განხილვებისთვის, გადახედეთ Cymber Metal-ის დოკუმენტებს.სპილენძის მიწოდების ჯაჭვის სერვისებიასევე შეგიძლიათჩამოტვირთეთ Cymber Metal-ის პროდუქციის კატალოგებიპროდუქტის ასორტიმენტის კონტექსტისთვის.
შეკვეთის განხილვის მოთხოვნისთვის,დაუკავშირდით Cymber Metal-ს დიდი რაოდენობით შეკვეთის RFQ-სთვისკლასის, სტანდარტისა და გამოცემის, პროდუქტის ფორმის, ხასიათის, ზომების, ნახაზების, რაოდენობის, CTQ-ების, სატესტო დოკუმენტების, შეფუთვის მოთხოვნების და დანიშნულების ადგილის მითითებით.
ტესტირების მასშტაბი, შერჩევის კრიტერიუმები, მესამე მხარის დასწრება, მიმდინარე ხელმისაწვდომობა, რაოდენობის მიხედვით განსაზღვრული რაოდენობა და შესრულების ვადა უნდა დადასტურდეს ფაქტობრივი პროექტისთვის.
საბოლოო შედეგი
სპილენძის შემოწმება არ არის საბოლოო ცერემონია, რომელიც შეფუთული საქონლის გვერდით ტარდება. ის იწყება მაშინ, როდესაც მყიდველი განსაზღვრავს, თუ რას ნიშნავს „შესაბამისობა“.
გამოყავით კლასის იდენტურობა, ქიმიური შემადგენლობა, გამტარობა, ტემპერატურა, გეომეტრია, ზედაპირი, საფარი და შეფუთვა. თითოეული შედეგი დააკავშირეთ ფიზიკურ წარმოების პარტიასთან. წერილობით ჩამოაყალიბეთ მეთოდი, ნიმუში და გადაწყვეტილების მიღების წესი.
ყველაზე იაფი შემოწმების გეგმა ისაა, რომელიც შეცდომას აღმოაჩენს მანამ, სანამ ტვირთი არასწორ კონტინენტზე მოხვდება ინვენტარად.
ხშირად დასმული კითხვები
შეამოწმეთ მწარმოებელი, წარმოების ადგილი, შეკვეთის მითითება, ზუსტი კლასი, პროდუქტის ფორმა, სტანდარტი და გამოცემა, მდგომარეობა, წარმოების პარტიის იდენტურობა, ფაქტობრივი ქიმიური შემადგენლობა, საჭირო მექანიკური და ელექტრული შედეგები, დაფარული რაოდენობა და ავტორიზებული ვალიდაცია. შემდეგ შეუსაბამეთ MTC იდენტიფიკატორი შეფუთვის ეტიკეტებსა და მიწოდებულ სპილენძს.
ხელის რენტგენოგრაფიით შესაძლებელია მრავალი მეტალის ელემენტის სკრინინგი, თუმცა მას არ შეუძლია უჟანგბადო სპილენძში ჟანგბადის ppm დონის დადასტურება. დაადასტურეთ ხარისხი მითითებული ქიმიური ზღვრების, MTC-ის თვალყურის დევნების და, საჭიროების შემთხვევაში, კვალიფიციური ლაბორატორიის მიერ შესრულებული შესაბამისი ჟანგბადის ანალიზის მეთოდის გამოყენებით.
არა. 20°C-ზე, 100%-იანი IACS შეესაბამება დაახლოებით 58.0 MS/m2-ს ან 1.7241 მიკრო-ომ სმ²-ს, თუმცა ეს არ არის უნივერსალური შესყიდვის მინიმუმი. შესყიდვის გამყიდველმა უნდა მიუთითოს საჭირო მნიშვნელობა, მეთოდი, საცნობარო ტემპერატურა, ტესტირების ადგილები და დამრგვალების წესი.
არა. ტიპი 3.1 დამოწმებულია მწარმოებლის უფლებამოსილი ინსპექტირების წარმომადგენლის მიერ, რომელიც დამოუკიდებელია წარმოებისგან. ტიპი 3.2-ს აქვს დამატებითი ვალიდაციის მოთხოვნები. ცალკე მესამე მხარის ინსპექტირების ანგარიში ავტომატურად არ აქცევს ტიპი 3.1-ს ტიპი 3.2-ად.
დაიწყეთ პროდუქტის სტანდარტით, წარმოების პარტიის განმარტებით და წარუმატებლობის შედეგებით. განსაზღვრეთ ნიმუშის ზომა, შემთხვევითი შერჩევის მეთოდი, ტესტირების ადგილმდებარეობა, დაშვების ზღვარი და წარუმატებლობაზე რეაგირება თითოეული მახასიათებლისთვის. არ გამოიყენოთ „10%-იანი შემოწმების“ ზოგადი ინსტრუქცია.
არადენობითი ტესტირება სავალდებულოა, როდესაც ამას მოითხოვს მმართველი სტანდარტი, ნახაზი, მომსახურების რისკი ან შეთანხმებული შემოწმების გეგმა. კონკრეტულ შემთხვევებში შეიძლება მიზანშეწონილი იყოს დუღილის დენის, შეღწევადი დენის ან ულტრაბგერითი ტესტირება, მაგრამ ყველა მეთოდს სჭირდება წერილობითი პროცედურა, კალიბრაციის საფუძველი, დაფარვა და მიღების კრიტერიუმები.
ინსპექტორმა უნდა გადაამოწმოს დამტკიცებული დოკუმენტები, მასალისა და პარტიის იდენტურობა, ნიმუშების შერჩევა, განსაზღვრული ტესტები, ზომები, ზედაპირი, რაოდენობა, ეტიკეტები, შეფუთვა და შეუსაბამობების დახურვა. ანგარიშში უნდა იყოს მითითებული, თუ რა იქნა დაფიქსირებული, რა ნიმუშები იქნა აღებული და რა დოკუმენტები იქნა განხილული.
ავტომატურად არა. კონტრაქტში უნდა იყოს მითითებული, თუ როგორ მოქმედებს გადაზიდვამდელი გაშვება შემომავალი შემოწმების უფლებებზე. მყიდველებმა მაინც უნდა გადაამოწმონ ამანათის იდენტურობა, რაოდენობა, ტრანზიტის დროს დაზიანება და მიღების კრიტიკული მახასიათებლები.
მიუთითეთ კლასი, აღნიშვნის სისტემა, პროდუქტის სტანდარტი და გამოცემა, ფორმა, ტემპერატურა, ზომები, ნახაზის გადახედვა, CTQ-ები, გამტარობის ან მექანიკური მოთხოვნები, ზედაპირისა და საფარის კრიტერიუმები, რაოდენობა, შერჩევის წესები, დოკუმენტები, შეფუთვა, დანიშნულების ადგილი და ინკოტერმი.
გამოქვეყნების დრო: 2026 წლის 30 აგვისტო