
გამოქვეყნების თარიღი: 2026 წლის 21 მაისი
ავტორი: იანვეი ჰუ, Cymber Metal-ის ტექნიკური ექსპერტი
დილა მშვიდობისა ყველას,
იანვეი ჰუ Cymber Metal-დან.
ორი კვირის წინ სინგაპურში მონაცემთა ცენტრის EPC კონტრაქტორმა სასწრაფო ზარი მივიღე. მათი 2 მეგავატიანი სალტეების ტრანკინგის სისტემა თერმული ვიზუალიზაციის ტესტებს 45%-იანი დატვირთვისას ვერ ახერხებდა — ცხელი წერტილების ტემპერატურა შეერთებებზე 118°C-ს აღწევდა, მაშინ როცა დიზაინში 78°C იყო პროგნოზირებული.
დამნაშავე იყო ელექტრო სპილენძის ფირფიტა, რომელიც მითითებული იყო როგორც „C11000, 6 მმ სისქის, ნახევრად მაგარი“. სინამდვილეში ჩამოტანილი იყო 5.7 მმ ნომინალური სისქე სიგანეში 0.4 მმ ცვალებადობით, პლუს ნარჩენი მოძრავი საპოხი მასალა, რომელიც ქმნიდა მიკროკონტაქტურ წინააღმდეგობას ყველა ჭანჭიკიან შეერთებაზე.
2026 წელს, მონაცემთა ცენტრების, ელექტრომობილების დამტენი ცენტრებისა და ოფშორული ქარის ქვესადგურების მიერ დენის სიმკვრივის 4 ამ/მმ²-ზე მეტით გაზრდის გათვალისწინებით, ეს მცირე გადახრები აღარ რჩება მცირე. ისინი მეგავატ/საათიან დანაკარგებსა და დაუგეგმავ გათიშვებად იქცევა.
დღეს მე ვშლი,ხუთი უცვლელი პარამეტრიყველა ელექტროინჟინერმა უნდა გაითვალისწინოს სალტეების შეკრებებისთვის მაღალი გამტარობის სპილენძის ფირფიტების სპეციფიკაცია — და ზუსტად როგორ აშორებს Cymber Metal-ის ინტეგრირებული მოდელი ამ რისკს.
რატომ განსაზღვრავს ელექტრო სპილენძის ფირფიტის ხარისხი სალტეს მუშაობას
სალტეების შეკრებები ნებისმიერი მაღალი სიმძლავრის ინსტალაციის ცირკულაციურ სისტემას წარმოადგენს. სპილენძის ფირფიტა (როგორც წესი, 3–12 მმ სისქის) ხისტი სალტეების, ლამინირებული პაკეტების და ინდივიდუალური პროფილების საფუძველს წარმოადგენს, რადგან ის გამტარობის, მექანიკური სიმტკიცისა და დარტყმის/მოღუნვის სიმარტივის საუკეთესო კომბინაციას გვთავაზობს.
2026 წლის პრობლემა ის არის, რომ „ელექტრო სპილენძის ფირფიტა“ მარკეტინგულ ტერმინად იქცა. ბევრი მომწოდებელი აწვდის მასალას, რომელიც აკმაყოფილებს ძირითად სისუფთავეს, მაგრამ რეალურ აწყობის პირობებში ვერ ხერხდება.
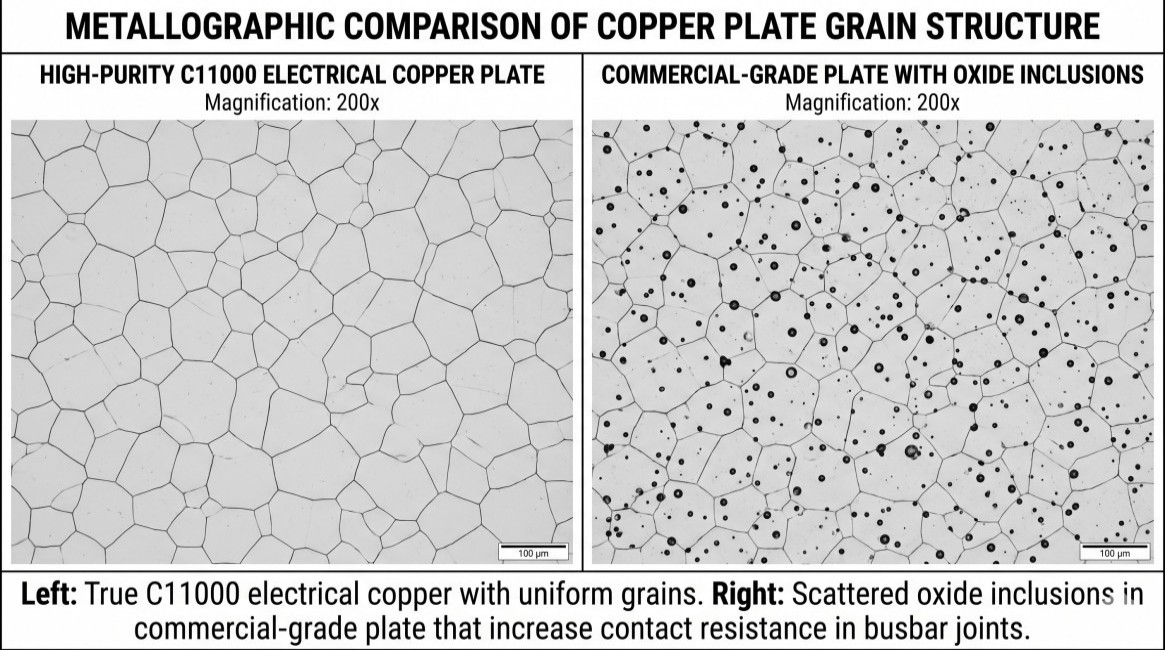
5 ძირითადი პარამეტრი, რომელიც 2026 წელს უნდა მიუთითოთ
1. გამტარობა და სისუფთავე (არასავალდებულო საწყისი მნიშვნელობა)
- მინიმუმ 100% IACS 20°C-ზე (58 MS/მ²)
- UNS C11000 (ETP) ან C10100 (OF) — არასდროს არის ზოგადი „ელექტრო სპილენძი“
- ჟანგბადის შემცველობა ≤30 ppm ETP-სთვის; ≤10 ppm ვაკუუმურ ან წყალბადით შედუღებულ შეერთებებში გამოყენებული ნამდვილი უჟანგბადო ჯიშებისთვის
IACS-ის 98%-ზე ნაკლები ნებისმიერი მაჩვენებელი ქმნის გაზომვად I²R დანაკარგებს, რომლებიც ასობით მეტრ სალტეზე გროვდება.
2. სისქის ტოლერანტობა და სიბრტყე
- სტანდარტული ტოლერანტობა: ±0.10 მმ 3–6 მმ ფირფიტისთვის; ±0.15 მმ უფრო სქელი მონაკვეთებისთვის
- სიბრტყე: ≤0.5 მმ/მ გადახრა (კრიტიკულია ლამინირებული სალტეების პაკეტებისთვის)
400 მმ სიგანის ფირფიტაზე სისქის 0.3 მმ ვარიაცია ჭანჭიკებით დამაგრებულ შეერთებებში წნევის არათანაბარ განაწილებას ქმნის - ზუსტად რამაც გამოიწვია სინგაპურის „ცხელი წერტილები“.
3. ტემპერატურა და მექანიკური თვისებები
- H02 (ნახევრად მაგარი) საუკეთესო ვარიანტია სალტეების უმეტესი ნაწილისთვის — კარგი სიმტკიცით და საკმარისი პლასტიურობით, რათა მოხრა მოხდეს ბზარების გარეშე.
- H04 (მყარი) მაღალი ვიბრაციის გარემოსთვის
- მოერიდეთ H00-ს (გახურებულს), თუ მაქსიმალური ფორმირების უნარი არ გჭირდებათ — ის ზედმეტად ძლიერად ამოიწევს უკან დამუშავების დროს.
4. ზედაპირის მდგომარეობა
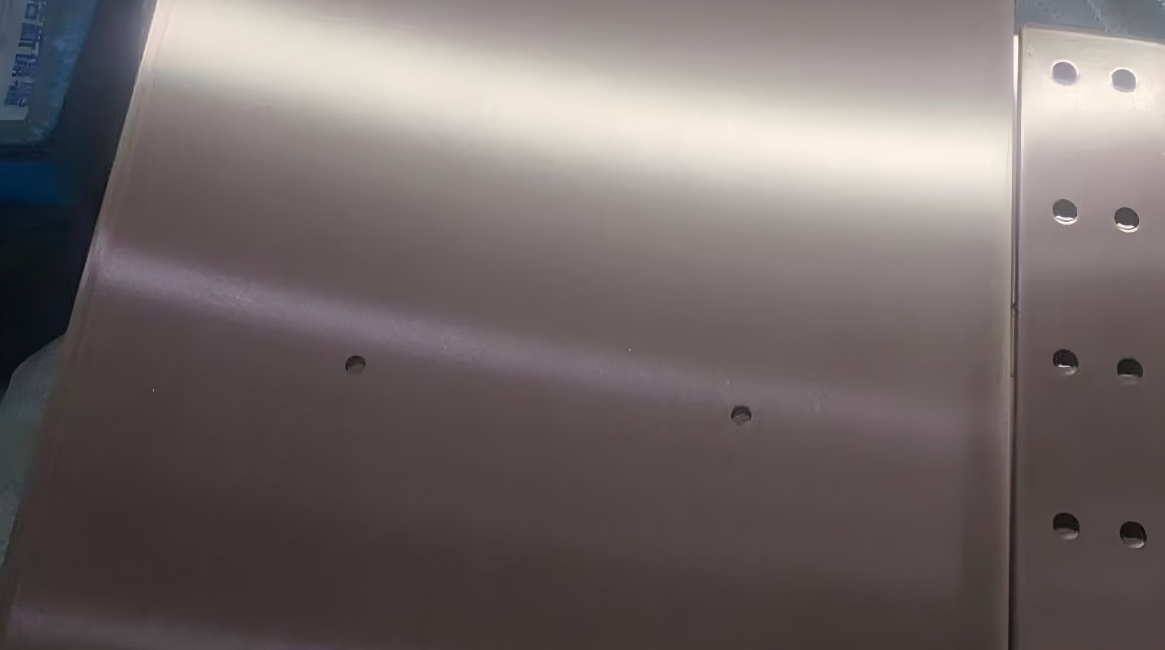
- კაშკაშა, ოქსიდის გარეშე, მოძრავი საპოხი მასალის ან დამცავი ზეთის ნარჩენების გარეშე
- Ra ≤ 1.6 μm კონტაქტური ზედაპირებისთვის
- ნებისმიერი ნარჩენი ფენა ზრდის კონტაქტურ წინააღმდეგობას 15–30%-ით და აჩქარებს დაჟანგვას დატვირთვის ქვეშ.
5. კიდის მდგომარეობა და დაბურცვის კონტროლი
- გაჭრილი ან ლაზერით მოჭრილი კიდეები უნდა მოიხსნას <0.1 მმ-მდე
- ბურუსები ქმნის დაძაბულობის ამწევ ელემენტებს და შეიძლება გახვრიტოს იზოლაცია ლამინირების დროს.
-
2026 წლის შესყიდვების ყველაზე გავრცელებული ხაფანგები, რომლებსაც ყოველკვირეულად ვხედავთ
- ფირფიტა იყიდება, როგორც „ელექტრო კლასის“, რომელიც სინამდვილეში 99.7%-ით სუფთაა და შეიცავს 80–120 ppm ჟანგბადს.
- სისქის ვარიაცია, რომელიც დამალულია წისქვილის ტოლერანტობის ზოლში
- „ნახევრად მაგარი“ მასალა, რომელიც სინამდვილეში მეოთხედად მაგარია — რაც იწვევს ზედმეტად ზამბარიანობას და სახსრების არასწორ განლაგებას.
- ზედაპირის ზეთი, რომელიც არასდროს მოცილებულა საფარის ან იზოლაციის წინ
-
რატომ გაძლევთ Cymber Metal-ის მოდელი უსამართლო უპირატესობას
დისტრიბუტორების უმეტესობა კვლავ „კატალოგისა და ქარხნის შეკვეთის“ პრინციპით მუშაობს. როდესაც მონაცემთა ცენტრის სალტეების მომდევნო თვეში გასაშვებად 12 ტონა 8 მმ-იანი C11000 ფირფიტა გჭირდებათ მჭიდროდ დამაგრებული, ისინი 8-12 კვირას გვთავაზობენ.
Cymber Metal განსხვავებულად მუშაობს:
- 3,200 ტონიანი საკუთარი საკუთრებაში არსებული საწყობიძიანგინში ინახება 3–12 მმ სისქის, სხვადასხვა ტემპერატურისა და სრული მიკვლევადობის მქონე ნამდვილი ელექტრო სპილენძის ფირფიტა.
- CYMBER-ის სალტეების დამზადების სახელოსნორომელიც ლაზერით ჭრის, ხვრეტს, მოხრის, ამუშავებს ფირფიტებს (კალა/ვერცხლი/ნიკელი), იზოლირებს და აწყობს სრულ სალტე სისტემებს იმავე ობიექტში.
- სრული შიდა შესაძლებლობები დაუმუშავებელი ფირფიტიდან დასრულებულ, გამოცდილ სალტე ტრანკინგამდე — მეორე მომწოდებლის გარეშე, კოორდინაციის შეფერხებების გარეშე.
მიმდინარე მარაგების დონისა და საწყობის მდებარეობის შემოწმება შეგიძლიათ აქ:CYMBER-ის მზა საწყობები
იხილეთ ზუსტად, თუ როგორ ვაქცევთ ელექტრო სპილენძის ფირფიტას დასრულებულ სალტეების შეკრებებად აქ:CYMBER-ის სალტეების დამზადების სახელოსნო
გასულ კვარტალში ჩვენ სამი მსხვილი მონაცემთა ცენტრის პროექტისთვის მივაწოდეთ 28 ტონა დამოწმებული C11000 და C10100 ელექტრო სპილენძის ფირფიტა და დასრულებული სალტე სისტემები, საშუალოდ 11 კალენდარული დღის განმავლობაში — მათ შორის სრული MTR, SGS პარტიული ტესტირება და მორგებული სიბრტყის სერტიფიცირება.
-
ჩვენი სრული სუფთა სპილენძის პროდუქციის ასორტიმენტი
ყველა სუფთა სპილენძის პროდუქტი ხელმისაწვდომია ერთი და იგივე ინტეგრირებული მიწოდების ჯაჭვიდან:
- სუფთა სპილენძის ფირფიტები და ფურცლები
- სუფთა სპილენძის წნელები და ზოლები
- სუფთა სპილენძის ზოლები და ხვეულები
- სუფთა სპილენძის სალტეები (სტანდარტული და მოოქროვილი)
- სუფთა სპილენძის კვადრატული ზოლები
- სუფთა სპილენძის პროდუქტები, რომლებიც დამზადებულია ინდივიდუალურად
- სუფთა სპილენძის ნაწილები, რომლებიც დამუშავებულია ინდივიდუალურად
-
ელექტრო ინჟინრებისთვის პრაქტიკული სპეციფიკაციების საკონტროლო სია
პარამეტრი რეკომენდებული სპეციფიკაცია სალტეების გამოყენებისთვის რატომ არის ეს მნიშვნელოვანი UNS კლასი C11000 (ETP) ან C10100 (OF) მაქსიმალური გამტარობა + მიკვლევადობა სისქის ტოლერანტობა ±0.10 მმ (3–6 მმ); ±0.15 მმ (6–12 მმ) სახსრების თანაბარი წნევა, ცხელი წერტილების გარეშე სიბრტყე ≤0.5 მმ/მ ლამინირებული შეფუთვის გასწორება ტემპერამენტი H02 (ნახევრად მაგარი) — ყველაზე გავრცელებული სიმტკიცისა და ფორმირების ბალანსი ზედაპირის დასრულება კაშკაშა, Ra ≤1.6 μm, ოქსიდის გარეშე ყველაზე დაბალი კონტაქტური წინააღმდეგობა სერტიფიკაცია სრული MTR + SGS პარტიული ტესტი + სითბოს/პარტიის მიკვლევადობა შემომავალი შემოწმება პირველივე ცდაზე გადის 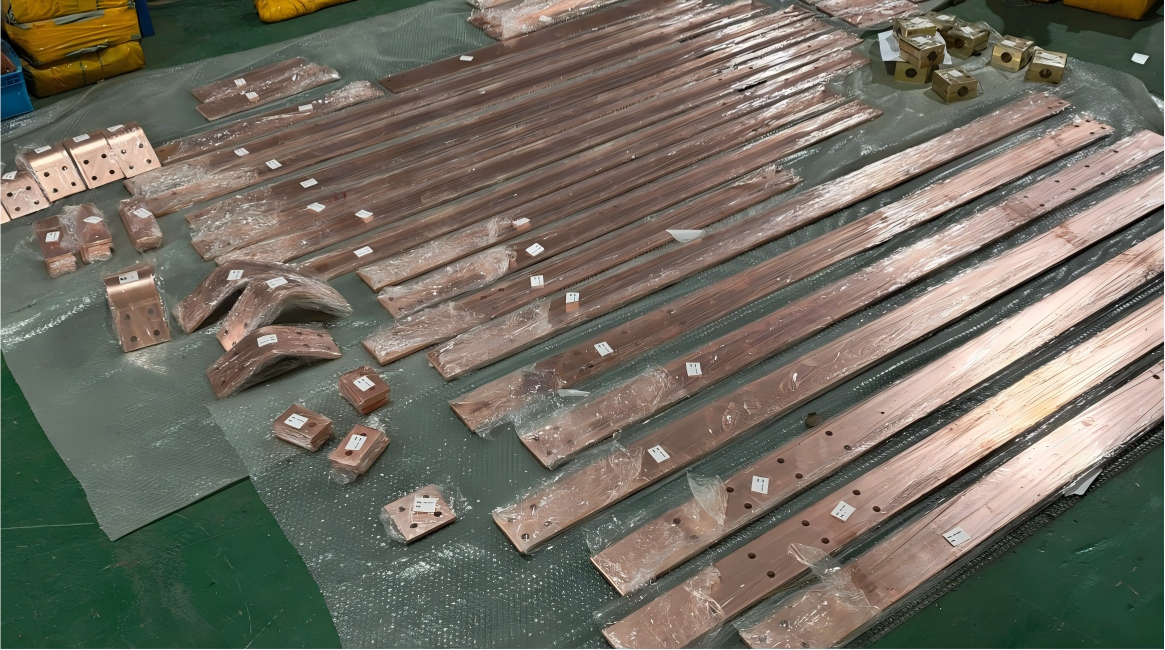
დასკვნითი აზრები
2026 წელს, სალტეების საიმედოობა აღარ არის „საკმარისად კარგ სპილენძზე“ დამოკიდებული. ეს ეხება ისეთი ელექტრული სპილენძის ფირფიტის დაზუსტებას და მიღებას, რომელიც რეალურად შეესაბამება მაღალი დენის, მაღალი საიმედოობის სისტემების ფიზიკას.
გამარჯვებული ინჟინრები არიან ისინი, ვინც ყველა პარამეტრს გაზომვად და დამოწმებად მიიჩნევს და რომლებიც თანამშრომლობენ მომწოდებელთან, რომელსაც აქვს რეალური მარაგი და შეუძლია მისი დასრულებულ კონსტრუქციებად გადაქცევა მრავალი მომწოდებლისგან გამოწვეული შეფერხებების გარეშე.
Cymber Metal-ის 3,200 ტონიანი საწყობი + ინტეგრირებულიCYMBER-ის სალტეების დამზადების სახელოსნო+ სუფთა სპილენძის სრული ასორტიმენტი სწორედ ამ რეალობისთვის შეიქმნა. როდესაც თქვენი პროექტის ვადები კიდევ 10 კვირიან ლოდინს ვერ აიტანს, ან როდესაც 2%-იანი გამტარობის დეფიციტი 20 წლის განმავლობაში ასობით ათასი დოლარის ენერგიის დანაკარგს გამოიწვევს, ჩვენ ვართ პარტნიორი, რომელსაც შეუძლია დამოწმებული ელექტრო სპილენძის ფირფიტის საწყობის იატაკიდან თქვენს სატვირთო დოკამდე რამდენიმე დღეში გადატანა.
მზად ხართ დააკონკრეტოთ თავდაჯერებულად?
გამოგვიგზავნეთ თქვენი სალტეების ნახაზი, საჭირო სისქე, სიმტკიცე, რაოდენობა და ნებისმიერი მოპირკეთების ან იზოლაციის მოთხოვნა. ჩვენ ერთ პასუხში დავადასტურებთ ფიზიკურ მარაგს, ზუსტ პარამეტრებს და მიწოდების თარიღს.
ჩამოტვირთეთ 2026 წლის ელექტრო სპილენძის ფირფიტის სალტეების სპეციფიკაციის საკონტროლო სია (PDF)
დაგვიკავშირდით დაუყოვნებლივი მარაგისა და სარკინიგზო ზოლების დამზადების მხარდაჭერისთვის
გამოქვეყნების დრო: 2026 წლის 21 მაისი